
- Minden
- Terméknév
- Kulcsszó
- Termékmodell
- Termék összefoglaló
- Termékleírás
- Teljes szöveges keresés
Nézetek:0 Szerző:Site Editor Megjelenési idő: 2026-10-02 Eredet:Webhely


A nyomóöntési és öntödei műveleteknél a transzferüstök a fő artériaként működnek. Az olvadt fémet az olvasztókemencéből közvetlenül a tartótégelybe vagy a formába szállítják. Még az átvitel során fellépő kisebb hatástalanságok is gyorsan növekszik. A hőveszteség arra kényszeríti a kezelőket, hogy túlmelegítsék a fő kemencét, ami energiát pazarol és rontja a fém minőségét. A nehéz szerszámok komoly fáradtságot okoznak a kezelőben, és lelassítják a gyártási ciklusokat. A rossz anyagválasztás vasszennyeződést eredményez, ami tönkreteszi a színesfém ötvözeteket, például az alumíniumot és a cinket. A hagyományos fémtranszfer nagymértékben támaszkodik az öntöttvasra, mert az ismerős és könnyen hozzáférhető. A modern öntvény azonban szigorúbb hőmérséklet-szabályozást és nagyobb fémtisztaságot igényel. A kemence és a forma közötti gyors hőmérséklet-csökkenés továbbra is állandó kihívást jelent. Össze kell hasonlítanunk a hagyományos öntöttvasat a modern kerámiaszálas kompozitokkal. Ez a műszaki értékelés világos keretet hoz létre annak meghatározására, hogy melyik technológia biztosítja a legjobb működési megbízhatóságot, hőstabilitást és biztonsági profilt az adott öntési követelményekhez.
Hőhatékonyság: A kerámia szálas kompozitok lényegesen alacsonyabb hővezető képességet kínálnak, mint az öntöttvas, csökkentve a hőmérséklet-veszteséget az átvitel során, és csökkentve a tároló kemence szükséges hőmérsékletét.
Ergonómia és hasznos teher: A kerámia öntőüst általában 40-60%-kal kisebb, mint öntöttvas megfelelője, ami közvetlenül csökkenti a kezelő fáradtságát és csökkenti a hasznos teher igénybevételét az automata öntőrendszereken.
Fémtisztaság: A kerámia kompozit anyagok természetesen nem nedvesítik az olvadt alumíniumot és cinket, így kiküszöbölhető a vas felszívódása (szennyeződés), és csökken a napi védőbevonatok szükségessége.
A megfelelő átrakó edény kiválasztása szigorú teljesítménymutatókat igényel. Ezt a döntést nem alapozhatja megszokásra. Értékelnie kell, hogy az edény hogyan működik együtt az olvadt fürdővel, a kezelővel és a létesítmény környezetével. Az olvadt fém átvitelének sikere négy elsődleges kritériumon múlik.
Az olvadt fém gyorsan hőt veszít, ha környezeti levegővel érintkezik. Maga az átadó edény masszív hűtőbordaként működik. Ha egy hideg vagy rosszul szigetelt üstöt márt a kemencébe, az azonnal elnyeli a hőenergiát. Ez csökkenti a fém hőmérsékletét az edényben. Ennek a veszteségnek a kompenzálására az öntödék gyakran túlmelegítik tárolókemencéiket. A túlmelegedés súlyos kohászati problémákhoz vezet. Az alumíniumöntvényeknél a magasabb hőmérséklet exponenciálisan növeli a hidrogéngáz abszorpcióját. Ahogy a fém lehűl a formában, ez a hidrogén kicsapódik, ami gázporozitást okoz a végső öntvényben. Az állandó fémhőmérséklet fenntartása a bemerítéstől a kiöntésig az elsődleges sikermutató. Azt akarja, hogy a fém a pontos célhőmérsékleten kerüljön be a kapurendszerbe anélkül, hogy az olvasztási részleget arra kényszerítené, hogy a szükségesnél melegebben működtesse a kemencéket.
A keresztszennyeződés rontja az öntvény minőségét. A színesfémek, mint az alumínium, a cink és a magnézium, olvadt állapotukban nagyon reakcióképesek. Amikor az olvadt alumínium érintkezik a csupasz vassal, az oldószerként működik, és feloldja a vasat az olvadékban. Ez a kémiai reakció összetett vas-aluminid intermetallikus vegyületeket hoz létre, amelyeket általában iszapnak neveznek. Ezek a vegyületek kemény foltokként jelennek meg a végső alumíniumöntvényen. A vas oldódásának megakadályozása nem alku tárgya. Az átrakó edénynek szigorú kohászati integritást kell megőriznie teljes élettartama alatt, biztosítva, hogy az ötvözet kémiai összetétele pontosan olyan maradjon, mint amikor elhagyta a kemencét.
Az öntödei munka fizikailag megterhelő. A kézi kezelők műszakonként több százszor emelik, hordják és öntik az olvadt fémet. Az átrakó edény önsúlya közvetlenül befolyásolja a kezelő fáradását. A nehéz szerszámozás növeli az ismétlődő megerőltetéses sérülések kockázatát, és csökkenti az öntési pontosságot, mivel a kezelő a műszak vége felé elfárad. Az automatizált rendszerek esetében a nehéz üstök megfeszítik a robot szállítókarokat. A szerszám súlyának minden kilogrammja levonja a robot rendelkezésre álló hasznos teherbírását. A könnyebb edények javítják a biztonságot, növelik a pontosságot és meghosszabbítják az automatizált berendezések élettartamát azáltal, hogy csökkentik a szervomotorok nyomatékát a gyors lassítás során.
Az átrakó edények karbantartása jelentős munkaerőt igényel. A hagyományos eszközök napi kaparást, tisztítást és újrafestést igényelnek. A tűzálló mosóbevonatok alkalmazása levegőben lebegő részecskék veszélyét hordozza magában. A munkások belélegzik a bór-nitridből vagy csonthamuból származó port az alkalmazás és a tisztítás fázisában. A szárítási folyamat további energiát fogyaszt, és leköti az alapterületet. A sikeres átviteli megoldás minimalizálja ezt a napi karbantartási terhet. Csökkentenie kell a levegőben terjedő veszélyeket, és fel kell szabadítania a karbantartó személyzetet több műszaki feladatra, ahelyett, hogy órákat töltene a kéziszerszámok előkészítésével a következő műszakra.
Az öntöttvas évtizedek óta uralja az öntödei padlókat. Masszív, megszokott megoldást nyújt az olvadt fém mozgatására. Az alapteljesítmény megértése segít tisztázni, miért továbbra is népszerű, és hol vannak a korlátai a modern, nagy pontosságú öntési műveletekben.
Az öntöttvas kivételes mechanikai szilárdságot biztosít. Ellenáll az agresszív kezelésnek, a véletlen leejtéseknek és a kemence falának erős ütéseknek. A vasüstök gyártási folyamata jól bevált, vagyis az öntödék könnyen beszerezhetik azokat különböző szabványos méretekben. Az öntöttvas azonban nagyon magas hővezető képességgel rendelkezik. Gyorsan elnyeli a hőt az olvadt fémből, majd ezt a hőt kisugározza az öntödei környezetbe. Ez a nagy hőátadási sebesség hihetetlenül megnehezíti a hőmérséklet szabályozását a hosszú öntési ciklusok során. Az üst szélén lévő fém gyorsabban hűl le, mint a közepén lévő fém, ami olyan hőmérsékleti gradienseket hoz létre, amelyek befolyásolják az öntés folyékonyságát.
Nem használhat csupasz öntöttvasat színesfémek átvitelére. Az olvadt alumínium közvetlenül a vas felületére forraszt. Ennek elkerülése érdekében a kezelőknek tűzálló mosóbevonatot kell alkalmazniuk. A szokásos bevonatok közé tartozik a bór-nitrid, a csonthamu vagy a szabadalmaztatott kerámia mosószerek. Ez a bevonat fizikai akadályként működik. Megakadályozza, hogy az alumínium feloldja a vasat. Ennek a bevonatnak a felvitele mindennapos, kötelező munka. A kezelőknek meg kell tisztítaniuk az üstöt, permetezni vagy ecsettel a bevonatra, és használat előtt alaposan meg kell szárítani. Bármilyen rés, karcolás vagy vékony folt ezen a bevonaton azonnali vasfelvételt eredményez.
Erőssége ellenére az öntöttvas idővel lebomlik. A szélsőséges hőciklusoknak való folyamatos kitettség termikus kimerülést okoz. A vas kitágul és összehúzódik, ami végül őrületrepedéshez és vetemedéshez vezet. A kanál ajak szenved a legtöbb bántalmazást. A kezelők folyamatosan kaparják az ajkakat, hogy eltávolítsák a salakot és a salaklerakódást. Ez a mechanikus kaparás hősokkkal kombinálva rontja a kiöntő élt. A leromlott ajak turbulens öntést okoz. A turbulens áramlás oxidzárványokat vezet be a formába, ami veszélyezteti az öntött alkatrész szerkezeti integritását.
Karbantartási fázis | Feladat leírása | Idő szükséges | Veszélyességi szint |
|---|---|---|---|
Pre-Shift | Kaparja le a régi salakot, vigyen fel bór-nitrides mosást, szárítsa meg fáklyával. | 30-45 perc | Magas (levegő por, égési kockázat) |
Középső műszak | Helyszínen ellenőrizze a bevonat sértetlenségét, vigye fel újra a lemosást a karcos területekre. | 10-15 perc | Közepes (sugárzó hőhatás) |
Post-Shift | Az ajak és a tál agresszív kaparása a megkeményedett salak eltávolítására. | 20-30 perc | Közepes (fizikai igénybevétel, éles élek) |
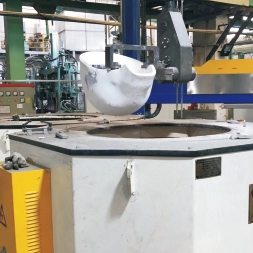
A modern öntödék egyre inkább korszerű anyagokhoz fordulnak, hogy megoldják a vas hibáit. A kerámia öntőkanál alapvető változást jelent az olvadt fém kezelésében. A kémiai tehetetlenségre és a hőszigetelésre támaszkodik, nem pedig a nyers mechanikai szilárdságra.
Ezek az üstök nem hagyományos törékeny kerámiából készültek. Fejlett vákuumformázott alumínium-oxid-szilikát szálakat használnak. A gyártók ezeket a magas hőmérsékletű szálakat speciális szervetlen kötőanyagokkal keverik. A vákuumformázó folyamat a szálakat egy sűrű, merev mátrixba igazítja. A felület gyakran szabadalmaztatott, nem nedvesítő kezelést kap. Ez olyan összetett szerkezetet hoz létre, amely ellenáll a szélsőséges hőmérsékleteknek, miközben hihetetlenül könnyű marad. Az anyag rostos jellege enyhe rugalmasságot biztosít a szilárd szinterezett kerámiához képest, lehetővé téve, hogy az olvadt fém hőtágulását törés nélkül kezelje.
A kerámia mátrix meghatározó tulajdonsága a szigetelő képessége. A vassal ellentétben a kerámiaszálnak rendkívül alacsony a hővezető képessége. Amikor egy kerámiaedényt megtöltünk olvadt fémmel, a hő a fürdőben marad. Az üstfalak nem veszik fel a hőenergiát, és nem sugároznak hőt a környező levegőbe. Ez a szigetelés drasztikusan csökkenti a kemence és az öntőforma közötti hőmérsékletesést. A kezelők szűk hőtűréseket tarthatnak fenn a fő kemence túlmelegedése nélkül. A fém nagyon folyékony marad, így teljesen kitölti az összetett formaüregeket, mielőtt megszilárdulna.
Az alumínium-oxid-szilikát kompozitok kémiailag semlegesek a legtöbb színesfémhez képest. Az olvadt alumínium, cink és magnézium egyszerűen nem tapad a felülethez. Ez a nem nedvesedő tulajdonság a viaszos felületről legördülő víz hatását utánozza. Mivel a fém nem tud megtapadni az aljzaton, a salak és salakképződés minimális. Ennél is fontosabb, hogy ez a kémiai tehetetlenség teljesen kiküszöböli a vas feloldódásának kockázatát. Kiváló fémtisztaságot ér el anélkül, hogy törékeny mosóbevonatokra támaszkodna. Az ötvözet kémiája tiszta marad a kemencétől a formáig.
A vasöntéshez drága homokformák vagy állandó szerszámok szükségesek. Az öntöttvas kialakítás módosítása lassú és nehéz. A vákuumformázó kerámiaszálak nagyon jól alkalmazkodnak. A gyártók könnyen létrehozhatnak egyedi geometriákat. A szkimmer terelőlemezeket közvetlenül a tálba integrálhatják, hogy visszatartsák a felületi salakot az öntés során. Speciális kiöntőcsöveket tervezhetnek a fém egyenletes, lamináris áramlásának biztosítására. Ez az alakíthatóság lehetővé teszi az öntödék számára, hogy az edényt pontosan a saját formájukhoz és öntési sebességükhöz igazítsák, optimalizálva az öntési folyamat folyadékdinamikáját.
Ahhoz, hogy megalapozott mérnöki döntést hozhassunk, össze kell hasonlítanunk ezt a két anyagot meghatározott működési kategóriákban. A különbségek határozzák meg, hogy az öntősor hogyan teljesít a napi termelési stressz alatt.
A hőveszteség határozza meg energiastratégiáját. Egy szabványos öntöttvas merőkanál percenként több fokot veszíthet szállítás közben. A vasaló radiátorként működik. Annak érdekében, hogy a fém megfelelő hőmérsékleten érje el a formát, az öntödéknek növelniük kell a tartókemencék alapértékét. Ez hatalmas mennyiségű energiát pazarol el, és gyorsabban rontja a kemence tűzálló burkolatát.
Egy kerámiaedény ezt a dinamikát teljesen megváltoztatja. A szigetelőszálas mátrix a hőveszteséget a vasnál tapasztalt töredékére csökkenti. A fém megtartja hőjét. Következésképpen csökkentheti a kemencéjének beállított hőmérsékletét. A kemence hőmérsékletének csökkentése energiát takarít meg. Ezenkívül csökkenti a hidrogéngáz oldhatóságát az olvadt alumíniumban. A kevesebb hidrogén kevesebb porozitást jelent a végső öntvényekben. A termikus hatásfok közvetlenül javítja a kohászati hozamot.
A fajsúly a súly történetét meséli el. Az öntöttvas fajsúlya nagyjából 7,2. A kerámiaszálas kompozitok 1,2 és 1,5 közé esnek. A kerámiaedény lényegesen könnyebb, mint egy azonos méretű vasedény.
Kézi öntés esetén ez a súlycsökkentés átalakul. A kezelők kisebb váll- és hátfeszülést tapasztalnak. Nagyobb pontossággal tudják szabályozni a kiöntést, és pontosan eltalálják a kiöntőpoharat, anélkül, hogy kiömlik. A fizikai megterhelés csökkentése javítja a munkahelyi egészséget és növeli a napi teljesítményt.
Az automatizált rendszerek esetében a súly ugyanilyen fontos. A robotátviteli karok szigorú terhelhetőségi korlátokkal rendelkeznek. Egy nehéz vasüst emészti fel a hasznos teherbírás nagy részét. A könnyebb kerámiaedény lehetővé teszi a robot számára, hogy gyorsabban mozogjon anélkül, hogy megterhelné a szervomotorokat. Az új automatizált munkacellák tervezésekor a mérnökök kisebb, gyorsabb robotokat is megadhatnak, mivel a szerszám tömege drasztikusan csökken.
A vasfelszedő a színesfém öntés ellensége. Amikor a vasüst védőbevonata megkarcolódik vagy elkopik, az olvadt alumínium megtámadja a csupasz vasat. Feloldja a vasat az olvadékba. Ez összetett vas-aluminid intermetallikus vegyületeket hoz létre. Ezek a vegyületek kemény foltokként jelennek meg a végső öntvényben.
Amikor egy CNC gép e kemény pontok valamelyikébe ütközik, a vágószerszám letörik vagy eltörik. Az egész öntvény hulladékká válik, és a megmunkálóközpont nem tervezett leállásokat tapasztal. A kerámiaedény természetesen vasmentes. Kémiailag inert. Még ha a felület megkarcolódik is, nincs feloldódó vas. Ennek a változónak a kiküszöbölése közvetlenül csökkenti a megmunkálási hibákat és meghosszabbítja a vágószerszámok élettartamát.
A sugárzó hő állandó égési veszélyt jelent. A 700°C-os alumíniummal töltött öntöttvas merőkanál hőtől izzik. A külső héj veszélyes hőmérsékletet ér el. Véletlen érintkezés súlyos égési sérüléseket okoz. A sugárzó hő a kezelőt is kimeríti, ami a nyári hónapokban hőstresszhez vezet.
A kerámia szigetelés jelentősen hűvösebben tartja a külső burkolatot. Még forrón nem sugároz intenzív hőt a kezelő arcába és kezébe. Ez az égési kockázat csökkentése biztonságosabb munkakörnyezetet teremt. Ezenkívül a tűzálló mosóbevonatok napi használatának megszüntetése javítja a levegő minőségét. Nincs többé szálló bór-nitrid por. A kezelők tisztább levegőt lélegeznek be, csökkentve ezzel a légúti veszélyeket az öntöde padlóján.
Az öntöttvas napi karbantartási munkafolyamata munkaigényes. A műszak kezdetekor a kezelőknek ki kell kaparniuk a régi salakot. Friss mosóbevonatot kell alkalmazniuk. Ezután elő kell melegíteni az üstöt, hogy a bevonat teljesen megszáradjon. Ha a bevonat nedves, az olvadt fém gőzrobbanást okoz. Ez a folyamat értékes gyártási időt emészt fel.
A kerámia edények minimális karbantartást igényelnek. Nincs naponta felvihető bevonat. A kezelők egyszerű szemrevételezést végeznek. A műszak végén egy fa vagy sárgaréz kaparóval óvatosan távolítják el a maradék salakot. A minimális karbantartás felé való elmozdulás mozgásban tartja a gyártósort, és csökkenti a munkaköltséget.
Teljesítménymutató | Öntöttvas merőkanál | Kerámiaszálas kompozit merőkanál |
|---|---|---|
Hővezetőképesség | Nagyon magas (gyors hőveszteség) | Nagyon alacsony (kiváló hőtartó) |
Súly / Ergonómia | Nehéz (nagy kezelői fáradtság) | Könnyű (csökkenti a fizikai terhelést) |
Vasszennyeződés veszélye | Magas (kifogástalan bevonatot igényel) | Nulla (kémiailag inert anyag) |
Bevonási követelmény | Napi jelentkezés kötelező | Egyik sem kötelező |
Mechanikai tartósság | Magas ütésállóság | Ütéskárosodásra érzékeny |
A kerámiaöntő üstre való átállás gondos tervezést igényel. Bár a műszaki előnyök egyértelműek, az anyag másként viselkedik, mint a vas. A sikeres bevezetés érdekében kezelnie kell a konkrét megvalósítási kockázatokat.
A kerámiaszál elsődleges hátránya a mechanikai törékenysége. Nem rendelkezik az öntöttvas ütésállóságával. Ha a kezelő leejt egy vaskanalat, az behorpadhat. Ha a kezelő leejti a kerámia üstöt a betonpadlóra, az valószínűleg összetörik. Ha az edényt agresszívan a tartó kemence pereméhez üti, az repedéseket okoz. Óvatosan kell kezelnie ezeket az eszközöket. Termikus teljesítményre tervezték, nem tompa erőre gyakorolt traumára. Az öntödéknek szigorú kezelési protokollokat kell alkalmazniuk a szállítás és tárolás során bekövetkező véletlen sérülések elkerülése érdekében.
Nem lehet egyszerűen egy kerámia tálat az acél fogantyúhoz csavarozni. A szorító erő összetöri a szálmátrixot. A kerámia edényekhez egyedi acélbölcsők vagy támkosarak szükségesek. Ezek a kosarak szerkezeti támogatást nyújtanak. Egyenletesen rögzítik a tálat, elosztva az emelőerőt a teljes felületen. Amikor ezeket az automatikus öntési beállításokba integrálják, a mérnököknek pontos rögzítő hardvert kell tervezniük a kosár rögzítéséhez a kerámia becsípődése nélkül. Gyakran egy réteg kerámiapapírt helyeznek az acélkosár és az üst közé, hogy párnát képezzenek és alkalmazkodjanak az enyhe hőtágulási különbségekhez.
Ennek a technológiának az átvételéhez kulturális váltásra van szükség az öntöde padlóján. A kezelők hozzászoktak az agresszív kezeléshez. A vasszerszámokat a kemencékhez ütik, hogy kiszorítsák a salakot. Nehéz acélvésőket használnak a salak kikaparására. Ki kell képeznie az üzemeltetőket, hogy hagyják fel ezeket a szokásokat. Át kell térniük a gondos kezelésre. A tisztításhoz speciális eszközökre van szükség, például faékekre, sárgaréz kaparókra vagy merev műanyag kefékre. Ha acél vésőt használ egy kerámia tálon, akkor kiválik a felület, és tönkreteszi a szerszámot. A vezetőségnek szigorúan be kell tartania ezeket az új tisztítási protokollokat.
Bár a kerámia üstök nem igényelnek mosóbevonatot, gondos előmelegítést igényelnek az első használat előtt. A gyártási folyamat nyomokban visszamaradó nedvességet hagyhat a szálmátrixban. Ha egy vadonatúj, hideg merőkanalat közvetlenül olvadt alumíniumba merít, ez a nedvesség azonnal gőzzé válik. Ez hősokkot okoz, és megrepedhet a tál. Szigorú előmelegítési protokollokat kell követnie. Általában ez azt jelenti, hogy az új edényt a kemence közelébe helyezik, hogy néhány órán keresztül lassan kivezessék a nedvességet, mielőtt a folyékony fémhez érne. Miután a kezdeti nedvesség eltűnt, a napi előmelegítés sokkal gyorsabb, mint a vasalással.
Indítson ellenőrzött, egycellás kísérletet a tényleges hőmérséklet-tartás mérésére, és hasonlítsa össze a meglévő vas alapértékével.
Tervezzen meg és készítsen megfelelő kerámiapapírral bélelt acél tartókosarakat, mielőtt bármilyen kerámiaedényt gyártásba bocsátana.
Tartson gyakorlati képzéseket a kezelőkkel, hangsúlyozva a színesfém tisztítóeszközök, például a fakaparók használatát.
Szigorú előmelegítési protokollt hozzon létre minden új edényre, hogy megszüntesse a gyártási nedvességet és megakadályozza a hősokk repedését.
V: Az élettartam teljes mértékben a kezeléstől függ. Gondos használattal és megfelelő tisztítással a kerámiaedény több héttől hónapig is kitart a folyamatos gyártás során. Az öntöttvas általában tovább bírja a fizikai behatásokkal szemben, de használati élettartamát gyakran lerövidíti a termikus vetemedés vagy az ajak leromlása.
V: Nem. A kerámiaszálas kompozitokat kifejezetten színesfémekhez, például alumíniumhoz, cinkhez és magnéziumhoz tervezték. Az acél és a vas öntési hőmérséklete túl magas, és gyorsan lebontja vagy megolvasztja az alumínium-oxid-szilikát szál mátrixot.
V: Nem. A kompozit anyag kémiai tulajdonságai nem nedvesítik a színesfémeket. Nem kell bór-nitrides vagy csonthamu mosószert alkalmazni, ami jelentős napi karbantartási időt takarít meg, és kiküszöböli a levegőben szálló por veszélyeit.
V: Lágyabb eszközöket kell használnia. Soha ne használjon acél vésőt vagy kalapácsot. Finoman kaparja le a belsejét egy faékkel, egy sárgaréz kaparóval vagy egy merev műanyag kefével, amíg az edény még meleg, hogy eltávolítsa a maradék salakot a felület kimarása nélkül.
V: Igen. Mivel a szigetelő tulajdonságok megakadályozzák a gyors hőveszteséget az átvitel során, nem kell túlmelegíteni a fémet a tárolókemencében. Ez energiát takarít meg és csökkenti a hidrogéngáz abszorpcióját, ami minimálisra csökkenti az alumíniumöntvények porozitását.


