
- Minden
- Terméknév
- Kulcsszó
- Termékmodell
- Termék összefoglaló
- Termékleírás
- Teljes szöveges keresés
Nézetek:0 Szerző:Site Editor Megjelenési idő: 2026-10-15 Eredet:Webhely


A nagy volumenű fémöntési műveletek állandó szűk keresztmetszettel szembesülnek a befejező szakaszban: a belső homokmagok eltávolítása az összetett öntvényekből. A kézi homokeltávolítás nagymértékben függ a pneumatikus szerszámoktól és a fizikai erőtől. Ez az elavult megközelítés kiszámíthatatlan ciklusidőket teremt, és lelassítja a teljes termelést. Magas selejtmennyiséget is okoz a véletlen öntési sérülések miatt. Ezenkívül a kézi kalapácsolás súlyos foglalkozás-egészségügyi kockázatoknak teszi ki a munkavállalókat. A kezelők állandó szilícium-dioxid-pornak vannak kitéve, és nagy a kockázata a vibrációs szindróma kialakulásának. Az öntödéknek át kell állniuk a változó kézi munkáról, hogy versenyképesek maradjanak. Az automatizált díszítőgép megvalósítása biztosítja a szükséges működési frissítést. Ez a technológia a belső homokeltávolítást egy előre nem látható kézi munka helyett egy erősen ellenőrzött, méretezhető gyártási folyamatba helyezi át. Az automatizálás kiszámíthatóságot és pontosságot hoz a befejező részlegbe. Végre hozzáigazíthatja a befejező sebességet az automatizált öntősorokhoz, így simább, biztonságosabb és rendkívül hatékony gyártási munkafolyamatot biztosít.
Hulladékcsökkentés: Az automatizált dekorálógépek precíz, állítható rezgési frekvenciákat használnak a homok eltávolítására anélkül, hogy mikrotöréseket okoznának vagy felületi károsodást okoznának az összetett öntvényeken.
Átmenőképesség gyorsítása: A dedikált dekorációs állomás integrálása drasztikusan lecsökkenti a ciklusidőket, és összehangolja a befejező részleg ütemét a formázási és öntési vonalakkal.
Biztonság és megfelelőség: A zárt díszítőrendszerek mérséklik a levegőben szálló szilícium-dioxid port, kezelik az akusztikus kibocsátást, és kiküszöbölik a kézi kalapálással kapcsolatos ergonómiai veszélyeket, biztosítva a szigorú környezetvédelmi és foglalkozási előírásokat.
ROI idővonal: A dekorációs berendezésekre fordított tőkekiadások általában a csökkenő munkaerőköltségeken, az alacsonyabb hibaarányon, a csökkent energiafogyasztáson és a berendezések általános hatékonyságának (OEE) növekedésén keresztül térülnek meg.
Az öntödei műveletek méretezése feltárja a hagyományos homokeltávolítási módszerek szembetűnő gyengeségeit. A kézi mázolás egyszerűen nem tud lépést tartani a modern automata öntő- és öntősorokkal. Azonnali szűk keresztmetszetet teremt a gyártásban, ha emberi kezelőkre hagyatkozik a bonyolult homokmagok kézi kalapálásával. A kézi munka fizikai korlátai közvetlenül korlátozzák az egész létesítmény teljesítményét.
A kézi díszítés hihetetlenül munkaigényes. A munkások nehéz pneumatikus kalapácsokat használnak az öntvények ismételt megütésére, hogy brutális erővel lebontsák a homokmag belső kötőanyagait. A szükséges fizikai erőfeszítés óriási, és a kezelő fáradtsága gyorsan jelentkezik. A fáradtság növekedésével a homok eltávolításának alapossága csökken. Ez az inkonzisztencia a maradék homokot mélyen a bonyolult belső hűtőköpenyekbe vagy folyadékcsatornákba zárja.
Másodlagos tisztítási munka: A maradék homokot tartalmazó öntvényekhez másodlagos kézi tisztítóállomások szükségesek. Ez minden tételhez szükségtelen munkaórákat növel, és megzavarja a gyártási folyamatot.
Lefelé irányuló megmunkálási sérülések: A beszorult homok gyakran kiszabadul a CNC megmunkálás során. A szilika homok erősen koptató hatású. Amikor keveredik a megmunkálási hűtőfolyadékkal, gyorsan tönkreteszi a drága forgácsolószerszámokat, felgyorsítja a szerszámkopást, és a gyártás leállítására kényszeríti a szerszámok idő előtti cseréjét.
Megnövekedett hulladékarány: A túlzott kézi kalapálás gyakran felületi horpadást vagy mikrotörést okoz magában az öntvényben. Ez elpazarolja az öntött fémbe már befektetett energiát és nyersanyagokat.
Az öntödei teljesítmény csak olyan gyors, mint a leglassabb folyamata. Számos létesítményben a befejező és tisztító részlegek hatalmas fojtószelepként működnek a teljes teljesítményben. Az automatizált formázógépek gyors ütemben állítják elő a formákat, és az automatizált öntőrendszerek hatékonyan töltik meg ezeket a formákat. Ha azonban a díszítési folyamat kézi munkára támaszkodik, az öntvények felhalmozódnak a hűtőpadlón. A befejező részleg egyszerűen nem tudja elég gyorsan feldolgozni a fémet.
A kézi dekorációs mérleg rosszul működik. Nem lehet könnyen megduplázni a dekorációs teljesítményt az alapterület és a munkaerő megduplázása nélkül. Egyre nehezebb ilyen kemény, fizikailag megerőltető munkára dolgozókat felvenni és megtartani. A kézi díszítés lineáris méretezésének képtelensége az automatizált öntősorokkal arra kényszeríti az öntödéket, hogy lefojtsák elsődleges termelésüket. Az automatizált befejező rendszerre való frissítés megszünteti ezt a szűk keresztmetszetet, és lehetővé teszi, hogy az egész létesítmény a valódi kapacitásán működjön.
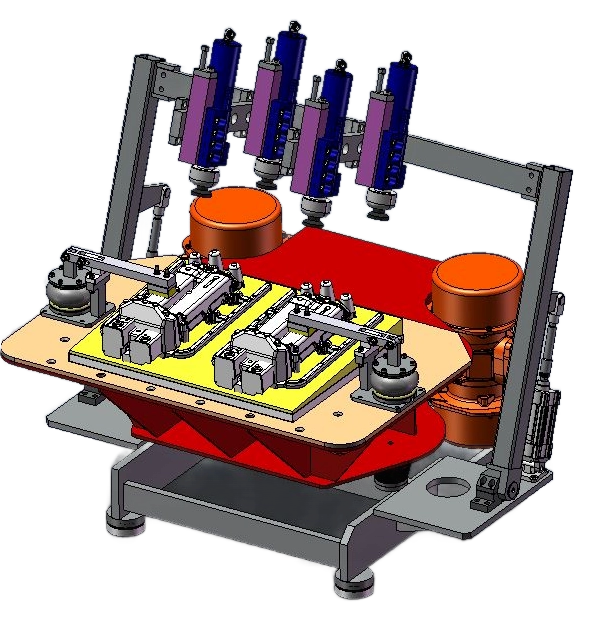
Az automatizált homokeltávolításra való áttérés átalakítja a befejező részleget. A dedikált dekorálógép pontosságot, gyorsaságot és biztonságot vezet be egy egyébként kaotikus folyamatba. Az öntödék azonnal kézhez kapják a ciklusidőket és a selejtmennyiséget.
Az automatizált díszítés a célzott kinetikus energián alapul, nem pedig a véletlenszerű nyers erőn. Ezek a gépek programozható szervomotorokat használnak meghatározott rezgési frekvenciák generálására. A berendezés biztonságosan rögzíti az öntvényt és irányított ütési energiát fejt ki. Ez az energia a fémen keresztül közvetlenül a homokmagba áramlik, gyorsan felbontva a homokkötőanyag kémiai kötéseit.
Az igazi előny a rezonancia hangolásban rejlik. Minden öntési geometriának van egy meghatározott rezonanciafrekvenciája. A modern dekorációs berendezések lehetővé teszik a kezelők számára, hogy a rezgési frekvenciát az öntvényhez igazítsák. Ez a célzott rezonancia porrá töri a belső homokot anélkül, hogy a fémben kohászati feszültséget okozna. Vékonyfalú alumínium alkatrészek vagy összetett vasöntvények feldolgozásakor a feszültség megelőzése szükséges. A kézi kalapálás gyakran repedést vagy deformációt okoz ezeken a kényes területeken. A precíziós frekvenciaszabályozás kiküszöböli ezt a kockázatot, és jelentősen csökkenti a hulladékmennyiséget.
Az automatizálás a változó emberi munkát fix, programozható gépi ciklusokkal helyettesíti. Egy kézi kezelőnek öt percig tarthat egy összetett motorblokk tisztítása hétfő reggel. Péntek délutánra a fáradtság tizenkét percre is kiterjesztheti ezt az időt. Ez a változatosság szinte lehetetlenné teszi a termelés tervezését. Az automatizált berendezés minden egyes futásnál pontosan ugyanazt a ciklusidőt hajtja végre.
A kiszámítható áteresztőképesség pontos ütemezést és megbízható szállítási időket tesz lehetővé. A fejlett dekorációs berendezések gyakran többállomásos vagy többfejes konfigurációkkal rendelkeznek. Ezek a rendszerek két, négy vagy akár hat öntvényt dolgoznak fel egyszerre. A többfejes beállítás drasztikusan csökkenti az alkatrészenkénti ciklusidőt, biztosítva, hogy a kidolgozó részleg könnyen lépést tartson a kiöntősor folyamatos teljesítményével.
Az öntödei környezet jelentős egészségügyi kockázatot jelent, elsősorban a szilícium-dioxid por és a zaj miatt. A kézi díszítés hatalmas, levegőben szálló szilícium-dioxid felhőket hoz létre. Ennek a pornak a belélegzése szilikózishoz, súlyos légúti betegséghez vezet. A szabályozó szervek szigorúan felügyelik és büntetik a túlzott szilícium-dioxid expozíciót. A modern dekorációs berendezések közvetlenül kezelik ezt a veszélyt.
Az automatizált rendszerek teljesen zárt, hangszigetelt kabinokban működnek. Ezek a kabinok külön porelszívó nyílásokkal rendelkeznek. A nagy teljesítményű porszívók kihúzzák a levegőben lévő szilícium-dioxidot a kamrából, mielőtt az ajtók kinyílnának. Ez tisztán tartja a környező gyár levegőjét, és biztosítja a szigorú szabályozási megfelelést. Az automatizálás teljesen eltávolítja a kezelőt a fizikai kalapálási folyamatból, kiküszöbölve a kéz-kar vibrációs szindróma (HAVS) kockázatát.
A hagyományos kézi díszítés nagymértékben támaszkodik a sűrített levegőre. A pneumatikus kalapácsok folyamatosan nagy mennyiségű levegőt fogyasztanak. A sűrített levegő előállítása minden gyártóüzemben az egyik legdrágább közüzemi költség. A pneumatikus rendszerek is hajlamosak a szivárgásra, ami további energiapazarlást jelent.
A modern automatizált dekorációs rendszerek rendkívül hatékony szervoelektromos hajtásokat alkalmaznak. Az elektromos vibrációs motorok a pneumatikus kéziszerszámok készletének működtetéséhez szükséges energia töredékét fogyasztják. A kinetikus energia minimális veszteséggel közvetlenül az öntvénybe kerül. A pneumatikusról az elektromosra való áttérés jelentősen csökkenti a befejező részleg általános szénlábnyomát.
Metrikus | Kézi pneumatikus dekoráció | Automatizált dekorációs gép |
|---|---|---|
Ciklusidő | Erősen változó (fáradtságfüggő) | Fix, programozható és konzisztens |
Scrap Rate | Magas (a nyers erő által okozott károk miatt) | Alacsony (rezonancia hangolás miatt) |
Energiaforrás | Nagy térfogatú sűrített levegő | Hatékony szervo-elektromos hajtások |
Kezelői veszély | Szilícium-dioxid expozíció, HAVS, nagy zaj | Teljesen zárt, elszigetelt működés |
Az automatizált befejező berendezésekbe való befektetés erős megtérülést eredményez. Az öntödék több összetett tényező révén térítik meg tőkeráfordításaikat. A közvetlen munkaerőköltségek csökkennek, mivel kevesebb kezelőre van szükség azonos mennyiségű öntvény feldolgozásához. A selejt alkatrészek drasztikus csökkentése nyersanyag- és olvasztási energiát takarít meg. A fogyóeszközök költségei csökkennek, ahogy megszűnik a kézi pneumatikus szerszámokra és a cserevésőkre való támaszkodás.
A közvetlen megtakarításokon túl az automatizálás stratégiai munkaerő-előnyt biztosít. Az öntödék küzdenek azért, hogy fizikailag büntető feladatokra alkalmazottakat alkalmazzanak. A dekorálási folyamat automatizálásával a meglévő munkaerőt átcsoportosíthatja nagyobb értékű szerepekre. Az üzemeltetők áttérhetnek a minőségbiztosításra, a gépprogramozásra vagy a megelőző karbantartásra. Ez javítja az alkalmazottak megtartását, és ott hasznosítja az emberi intelligenciát, ahol az a legfontosabb.
Nem minden dekorációs technológia felel meg minden öntvénytípusnak. A megfelelő felszerelés kiválasztásához a gép mechanikáját az Ön gyártási igényeihez kell igazítani. Az öntödéknek értékelniük kell a mechanikai vibrációt, a vízsugarat és a termikus rendszereket. Az öntvény összetettségétől és a kötőanyag-kémiától függően mindegyik technológia külön előnyöket kínál.
A mechanikus vibrációs rendszerek az öntödei ipar igáslovai. Nagy teherbírású villanymotorokat használnak a nagyfrekvenciás ütések generálására. A gép befogja az öntvényt és hevesen rázza, porrá törve a belső homokmagot. Ezután a laza homok kihullik az öntvény természetes nyílásain.
Ezek a rendszerek ideálisak nagy mennyiségű gyártáshoz. Kiemelkednek az autóipari alkatrészek, például a motorblokkok, hengerfejek és szabványos vas- vagy alumíniumöntvények megmunkálásában. Az elsődleges előnyök a nagy feldolgozási sebesség, a robusztus megbízhatóság és az alacsony közüzemi fogyasztás. A mechanikus rendszereknek azonban vannak korlátai. Küzdenek a rendkívül bonyolult, mélyen belső hűtőköpenyek teljes tisztításáért, másodlagos folyamatok nélkül. Ha egy öntvényen nincs elegendő kivezető nyílás, a porított homok nem tud könnyen kiszabadulni.
A vízsugaras rendszerek teljesen más megközelítést alkalmaznak. Rezgés helyett nagynyomású vízsugárral fújják ki a homokmagot az öntvényből. A robotkar jellemzően egy speciális fúvókát közvetlenül az öntvény belső üregeibe vezet. A nagynyomású víz azonnal átvágja a megkeményedett homokkötőt.
Ez a technológia a legmegfelelőbb repülőgép-alkatrészekhez, finom ötvözetekhez és rendkívül összetett belső geometriájú öntvényekhez. A legnagyobb előny a mechanikai igénybevétel teljes hiánya. A vízsugár tökéletesen eltávolítja az összes kötőanyag-maradványt anélkül, hogy vibrálna vagy megütné a törékeny fémet. A vízsugaras rendszerek azonban magasabb induló tőkét igényelnek. Komplex vízkezelő és szűrőrendszerekre is szükség van a nedves homok víztől való elválasztásához. A ciklusidők általában lassabbak a mechanikus vibrációhoz képest.
Funkció | Mechanikus / vibrációs dekoráció | Vízsugár díszítés |
|---|---|---|
Elsődleges mechanizmus | Nagyfrekvenciás kinetikus hatás és rezonancia. | Nagynyomású célzott vízfolyamok. |
Legjobb használati esetek | Motorblokkok, nagy volumenű autók, normál vas. | Repülőgép, finom ötvözetek, összetett belső köpenyek. |
Mechanikus stressz | Alacsony vagy közepes (pontos rezonanciahangolást igényel). | Nulla mechanikai igénybevétel az öntvényen. |
Ciklusidő Sebesség | Nagyon gyors (gyakran 60 másodperc alatt ciklusonként). | Lassabb (pontos robotfúvóka-elhelyezést igényel). |
Közüzemi követelmények | Elektromos áram, szabványos porelszívás. | Nagynyomású szivattyúk, komplex vízszűrés. |
A termikus dekoráció egyesíti a hőkezelést a mag homok lebontásával. Az öntvényeket magas hőmérsékletű kemencébe helyezik. Az intenzív hő leégeti a homokmagot összetartó szerves kötőanyagokat. Ahogy a kötőanyag ég, a homokmag laza szemcsékké omlik össze. Ez az eljárás gyakran önmagában az öntvény kohászati hőkezeléseként is működik.
A hődekoráció és a homok-visszanyerés integrálása jelentős anyagmegtakarítást eredményez. Amint a homok kiesik az öntvényből, az automata szállítószalagok közvetlenül a regeneráló egységhez szállítják. A rendszer megtisztítja és lehűti a homokot, így azonnal készen áll az újrafelhasználásra a core shooterben. A közvetlenül a dekorálási folyamatból származó maghomok újrahasznosítása drasztikusan csökkenti a nyersanyagbeszerzési igényeket, és minimalizálja a hulladékkezelési díjakat.
A használt homok kötőanyag típusa nagymértékben meghatározza a dekorációs technológia kiválasztását. Az öntödei ipar gyorsan elmozdul a környezetbarát szervetlen kötőanyagok felé. Ezek a kötőanyagok az öntés során nulla káros kibocsátást okoznak. A szervetlen kötőanyagok azonban az öntés után jelentősen megkeményednek. Nem égnek le és nem bomlanak le az olvadt fém hőjétől, mint a hagyományos szerves gyanták.
A szervetlen magok eltávolításához lényegesen nagyobb ütőerővel rendelkező dekoráló berendezésre van szükség. Speciális kalapács konfigurációkra és agresszív vibrációs profilokra van szüksége ezeknek a merev kötéseknek a megszakításához. Alternatív megoldásként a vízsugaras rendszerek kiválóak a szervetlen kötőanyagok feloldásában. Figyelembe kell vennie a 3D-nyomtatott homokmagokat is. A nyomtatott magok gyakran hihetetlenül összetett, szellőzetlen belső geometriákkal rendelkeznek. Ezek a bonyolult kialakítások nagymértékben programozható, többtengelyes dekorálógépeket igényelnek, hogy biztosítsák a rekedt homok sikeres eltávolítását.
Az automatizált homokeltávolító rendszer beszerzése alapos műszaki értékelést igényel. Túl kell tekintenie az alapvető előírásokon, és elemeznie kell, hogy a berendezés hogyan illeszkedik be az adott létesítménybe. Fókuszban a hasznos teherbírásra, az automatizálási kompatibilitásra és a hosszú távú karbantartási követelményekre.
Az öntvények fizikai mérete és súlya határozza meg a szükséges gépméretet. Értékelnie kell a gép maximális terhelhetőségét. Ennek a határnak kényelmesen meg kell haladnia a legnehezebb öntvény súlyát, beleértve a belső homokot és a kapurendszert. Ha a gépet naponta a maximális hasznos teherbírásra tolja, az felgyorsítja a kopást és idő előtti motorhibát okoz.
Ugyanilyen fontos a rögzítési rendszer. A gépnek biztonságosan kell megfognia az öntvényt, anélkül, hogy összenyomná. Értékelje a szerszám- és rögzítésváltások rugalmasságát. A nagy keverékű, kis volumenű gyártási környezetek gyors szerelvénycserét igényelnek. Ha a szorítópofák cseréje két órát vesz igénybe, értékes gyártási időt veszít. Keressen gyorsan cserélhető szerszámokkal vagy programozható, adaptív szorítópofákkal rendelkező rendszereket, amelyek többféle geometriát is kezelnek.
Egy önálló gép továbbra is kézi töltést igényel, ami korlátozza a lehetőségeit. Az áteresztőképesség maximalizálása érdekében a berendezésnek zökkenőmentesen kell integrálnia a meglévő öntödei automatizálást. Mérje fel a gép azon képességét, hogy interfész legyen a robot be- és kirakókarokkal. A kabinajtóknak gyorsan kell nyílniuk, és szabad hozzáférést kell biztosítaniuk a robotfogó számára.
Értékelje a vezérlőrendszereket. A gép PLC-jének hibátlanul kell kommunikálnia a központi öntödei felügyeleti szoftverrel. Az adatnaplózási képességek elengedhetetlenek a ciklusidők, a rezgési frekvenciák és a hibakódok automatikus követéséhez. Győződjön meg arról, hogy a rendszer tartalmaz automatizált homokürítő szállítószalagokat. A porlasztott homokot folyamatosan el kell távolítani a gép alapjáról a belső eltömődések elkerülése érdekében.
A kezdeti beruházás csak egy része a pénzügyi egyenletnek. Fel kell mérnie a folyamatos üzemeltetési költségeket, amelyek a berendezés működéséhez szükségesek. A villamosenergia-fogyasztás elsődleges tényező. Hasonlítsa össze a különböző gyártók szervomotorjainak kilowattóra teljesítményét. A rendkívül hatékony motorok több ezer dollárt takarítanak meg évente.
Vegye figyelembe a pneumatikus szorítópofák vagy a belső lefúvó fúvókák sűrített levegő követelményeit. Bár a kézi szerszámoknál kevesebb, a túlzott levegőhasználat mégis megnöveli a közüzemi költségeket. Tényező a hulladékkezelésben. Ha vízsugaras rendszert választ, számolja ki a nedves homok iszap szűrésével és ártalmatlanításával kapcsolatos költségeket. Ezeknek a folyamatos kiadásoknak a megértése biztosítja a pontos költségvetés-tervezést és megakadályozza a telepítés utáni pénzügyi meglepetéseket.
Az öntödei környezet hihetetlenül zord. A dekorációs berendezések folyamatosan erősen koptató szilikahomok viharában működnek. Ez a környezet gyorsan tönkreteszi a nem védett mechanikai alkatrészeket. Elemeznie kell a gép belső kialakításának tartósságát. Győződjön meg arról, hogy az összes lineáris vezető, csapágy és motor teljesen tömített és nyomás alatt van, hogy távol tartsa a portól.
Értékelje a gyakori kopóalkatrészek hozzáférhetőségét. A kalapácsokat, a szorítópofákat és a rezgésszigetelő tartókat idővel cserélni kell. Ha a kalapács cseréjéhez az egész kabint szét kell szerelni, a karbantartási állásidő az egekbe fog szökni. A kopó alkatrészeknek könnyen elérhetőnek kell lenniük a gép eleje felől. Tekintse át a szállító szolgáltatási szintre vonatkozó megállapodását, hogy garantálja a cserealkatrészek gyors szállítását.
A nehézipari gépek telepítése magában hordozza a kockázatokat. Megfelelő tervezésre van szükség a kézi feldolgozásról az automatizáltra történő zökkenőmentes átmenet biztosításához. Jóval azelőtt foglalkoznia kell az alapozási követelményekkel, az akusztikai megfelelőséggel és a kezelői képzéssel, mielőtt a berendezés a padlóra kerül.
A nagyfrekvenciás vibrációs gépek hatalmas mennyiségű kinetikus energiát termelnek. Ha nincs megfelelően elszigetelve, ez az energia közvetlenül az öntöde padlójába kerül. A szerkezeti rezgések átvitele súlyosan károsíthatja a közeli precíziós berendezéseket, például CNC-marókat vagy CMM-ellenőrző gépeket. Hosszú távú károsodást is okozhat az épület alapozásában.
Ennek a kockázatnak a csökkentése pontos területi tervezést és mélyépítést igényel. Ezeket a gépeket nem lehet egyszerűen egy szabványos betonpadlóhoz csavarozni. Szigetelt, vasbeton alapozást igényelnek. A beépítő alátétet rezgéscsillapító anyagokkal fizikailag el kell választani a környező födémtől. Szorosan működjön együtt a berendezés szállítójával, hogy hónapokkal a szállítás előtt megkapja a pontos alaprajzokat.
A nagy hatású díszítés hihetetlenül hangos folyamat. A fém ütős fém a magas frekvenciájú rezgéssel kombinálva könnyen túllépi a biztonságos decibel határokat. A 85 decibel feletti működés megfelelő védelem nélkül sérti a munkavédelmi előírásokat és súlyos bírságot von maga után. A zajszennyezés az egész létesítmény munkakörnyezetét is rontja.
Győződjön meg arról, hogy a beszerzési csomag nagy teherbírású akusztikus burkolatokat tartalmaz. A gépfülkét vastag, hangtompító anyagokból kell megépíteni. Vizsgálja meg alaposan az ajtótömítéseket, mert a rossz tömítéseken keresztül könnyen kiszökik a zaj. A megfelelően megtervezett akusztikus kabin biztonságos, megfelelő szintre csökkenti a működési zajt, megóvva az Ön dolgozóit és cégét a felelősségtől.
Az automatizált berendezésekhez képzett kezelőkre van szükség a folyamat irányításához. A rosszul konfigurált vibrációs beállítások másodpercek alatt megsemmisíthetik a drága öntvények tételeit. Túl nagy szorítónyomás alkalmazása összetöri a kényes alumínium alkatrészeket. A munkaerő kézi kalapácsozásról gépi programozásra való átállása elkötelezett erőfeszítést igényel.
Hangsúlyozza az átfogó szállítói képzés szükségességét. A csapatának meg kell tanulnia, hogyan hozhat létre specifikus feldolgozási recepteket a különböző öntési geometriákhoz. Meg kell érteniük a rezgési frekvenciák hangolását és az ütközési erők pontos beállítását. A karbantartó személyzetet ki kell képezni a napi megelőző karbantartási protokollokra. A megfelelő képzés biztosítja, hogy maximalizálja a berendezésben rejlő lehetőségeket, miközben elkerüli a katasztrofális beállítási hibákat.
Indítson átfogó ciklusidő-elemzést a kiválasztott szállítókkal, hogy összehasonlítsa a javasolt átviteli sebességüket a jelenlegi kézi alapértékkel.
Kérjen fizikai próbatesztet öntöde legnehezebb, legösszetettebb öntvényével, hogy ellenőrizze a gép tényleges mageltávolítási képességeit.
Végezzen alapos helyszíni auditot szerkezeti mérnökökkel, hogy meghatározza a szükséges alapozási szigetelési és akusztikai burkolati követelményeket.
Tekintse át jelenlegi kötőanyag-kémiáját a berendezés gyártójával, hogy megbizonyosodjon arról, hogy a gép ütőereje képes kezelni az öntés utáni keménységet.
V: A ciklusidők jelentősen eltérnek az öntvény méretétől, a mag összetettségétől és a kötőanyag típusától függően. Egy szabványos autóipari vasöntvény 10-30 másodpercig tarthat. A rendkívül összetett geometriák vagy a merev szervetlen kötőanyagok a ciklusidőt 3 percre növelhetik. A többfejes gépek több alkatrészt dolgoznak fel egyidejűleg, drasztikusan csökkentve az alkatrészenkénti átlagos időt.
V: Igen, a modern gépek mindkét anyagot hatékonyan kezelik. A kezelőknek szigorúan be kell állítaniuk a programozható recepteket. Az alumínium lágyabb és hajlamosabb a deformációra. A szorítónyomást, az ütési erőt és a rezgési frekvenciákat vissza kell állítani a nehéz vasöntvényeknél alkalmazott agresszív beállításokhoz képest.
V: A szervetlen kötőanyagok nagy maradványszilárdságot tartanak fenn az öntés után, mert nem égnek le, mint a szerves gyanták. Kezelésük speciális, nagy ütésállóságú mechanikus gépeket igényel, amelyek agresszív kalapács konfigurációkkal rendelkeznek. A vízsugaras rendszerek is rendkívül hatékonyak, mivel a nagynyomású víz feloldja és átvágja a merev szervetlen kötéseket anélkül, hogy mechanikai erőre támaszkodna.
V: Az automatizált rendszerek a gépalapba beépített speciális ürítőcsatornákat tartalmaznak. Ahogy a mag homok porrá válik, ezeken a csúszdákon keresztül közvetlenül a vibrációs szállítószalagokra esik. Ezek a szállítószalagok elszállítják a laza homokot a befejező területről, és közvetlenül a termikus vagy mechanikus rekultivációs egységbe táplálják újrahasznosítás céljából.
V: A nagyfrekvenciás kinetikus berendezéseket nem lehet szabványos gyári padlókhoz csavarozni. Elszigetelt, vasbeton alátéteket igényelnek. Ezek a speciális alapozók elnyelik a ciklus során keletkező hatalmas kinetikus energiát. A szigetelés megakadályozza a szerkezeti vibráció átadását, amely egyébként károsíthatja az épületet vagy megzavarhatja a közeli precíziós megmunkáló berendezést.
V: Egyik sem általánosan jobb; különböző igényeket szolgálnak ki. A vízsugaras dekoráció kiválóan alkalmas finom ötvözetek és összetett belső geometriák esetén, mivel nulla mechanikai igénybevételt alkalmaz. A mechanikus vibráció nagymértékben jobb a nagy sebességű, nagy volumenű gyártási környezetekben, ahol a gyors ciklusidők és az alacsonyabb működési költségek prioritást élveznek.
V: Az automatizált rendszerek drasztikusan javítják a biztonságot azáltal, hogy eltávolítják a kezelőket a veszélyes kézi munka alól. A zárt, elszívott kabinok felfogják a levegőben szálló szilícium-dioxid port, így megelőzik a légúti betegségeket és biztosítják a környezeti megfelelést. Az akusztikus burkolatok kezelik a súlyos zajszennyezést. Az automatizálás kiküszöböli a kézi pneumatikus kalapálás okozta ergonómiai sérüléseket és vibrációs szindrómát.


